


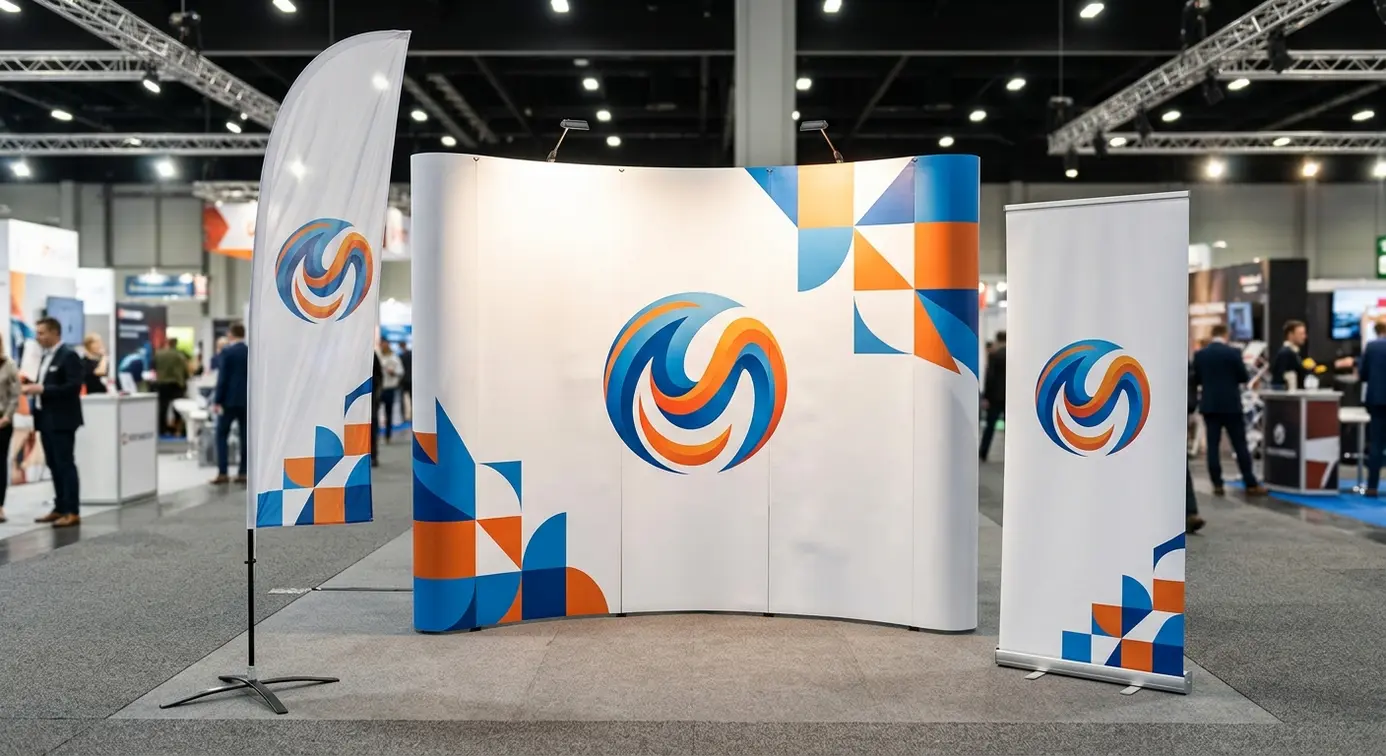
Jednoczesne zamówienie stoiska wystawienniczego składającego się ze ścianki tekstylnej, rollupa oraz flagi reklamowej to klasyczny krok wizerunkowy każdej marki planującej udział w targach lub konferencjach. Niestety, w momencie rozpakowania gotowych nośników wielu przedsiębiorców przeżywa niemiłe zaskoczenie: chociaż we wszystkich plikach wprowadzono identyczne wartości składowych CMYK, firmowy granat na fladze wydaje się wpadać w fiolet, rollup prezentuje barwę przygaszoną, a tekstylna ścianka zachwyca soczystym kobaltem. Zjawisko to nie musi jednak wynikać z wady fabrycznej czy pomyłki drukarni, lecz z praw fizyki, optyki oraz chemii barwników. W niniejszym przewodniku eksperckim przedstawiamy pełną procedurę kontroli zgodności barwnej całego zestawu reklamowego, która pozwala zniwelować rozbieżności i uzyskać harmonijny efekt wizualny na każdym materiale.
Spis treści:
- Dlaczego to samo logo wygląda inaczej na różnych nośnikach?
- Wpływ podłoża: biel bazowa, chłonność i faktura
- Różnice technologiczne: sublimacja, UV i ekosolwent
- Zestawienie nośników: właściwości podłoży reklamowych
- Procedura kontroli zgodności kolorystycznej całego zestawu
- Krok 1: Ustalenie fizycznego wzorca barwnego i standaryzacja plików
- Krok 2: Próbny wydruk ścianki reklamowej i próbniki materiałowe
- Krok 3: Weryfikacja wizualna i eliminacja zjawiska metameryzmu
- Ograniczenia podglądu ekranowego – dlaczego monitor nie wystarczy
- Często zadawane pytania (FAQ)
Dlaczego to samo logo wygląda inaczej na różnych nośnikach?
Podstawowym błędem popełnianym na etapie planowania materiałów promocyjnych jest założenie, że wpisanie identycznego kodu koloru CMYK, a nawet podanie numeru ze wzornika Pantone, zagwarantuje identyczny wygląd grafiki na każdym materiale. W praktyce projekty graficzne systemów reklamowych wymagają zupełnie innego podejścia technologicznego niż klasyczny druk akcydensowy na papierze kredowym. Wystarczy zestawić ze sobą trzy podstawowe elementy identyfikacji targowej: ściankę tekstylną, rollup oraz flagę plenerową, aby zauważyć, że każde z tych urządzeń operuje na całkowicie odmiennym podłożu, wykorzystuje inny typ atramentu oraz diametralnie inną metodę utrwalania grafiki.
Z perspektywy spektrofotometrii kolor nie jest stałą cechą obiektu, lecz wrażeniem wzrokowym wywołanym przez światło odbite od powierzchni lub przez nią przenikające. Gdy to samo światło pada na gęstą tkaninę poliestrową ścianki, gładką folię polipropylenową rollupa i przewiewną dzianinę flagową, odbija się pod różnymi kątami i w różnym stopniu ulega pochłonięciu. To właśnie sprawia, że różnice kolorów w druku stają się widoczne nawet dla osób niezwiązanych zawodowo z poligrafią, tworząc wrażenie braku spójności identyfikacji wizualnej brandu.
Wpływ podłoża: biel bazowa, chłonność i faktura
Podłoże drukarskie nie jest neutralnym, idealnie przezroczystym tłem. Każdy materiał charakteryzuje się własną temperaturą barwową bieli bazowej, co bezpośrednio determinuje finalny odcień nałożonych farb transparentnych. Tkaniny poliestrowe używane w ściankach reklamowych mają często chłodny odcień bieli z niebieskawym podbiciem, co sprzyja wyrazistości chłodnych tonów, ale może ochładzać ciepłe czerwienie i żółcie. Z kolei materiały blockout lub no-curl stosowane w wysokiej klasy kasetach rollupów mogą posiadać lekko żółtawy odcień bazy lub szary rdzeń blokujący światło, który redukuje świetlistość barw.
Kolejnym czynnikiem jest struktura powierzchni. Gładki materiał rollupa pozwala na równomierne, niemal zwierciadlane odbicie promieni świetlnych, co zwiększa kontrast optyczny i nasycenie czerni. Tkanina tekstylna z kolei posiada splot, który powoduje mikrocienie i rozproszenie światła. Z kolei dzianina flagowa jest materiałem ażurowym o bardzo niskiej gramaturze, przez co znaczna część światła po prostu przez nią przenika, sprawiając, że kolory firmowe na różnych materiałach wykazują zauważalny spadek nasycenia, jeśli nie zostaną skorygowane na etapie kalibracji maszyny.
Różnice technologiczne: sublimacja, UV i ekosolwent
Osiągnięcie spójności utrudnia fakt, że przy produkcji zestawu wystawienniczego niemal zawsze stosuje się co najmniej dwie różne technologie druku wielkoformatowego:
- Druk termosublimacyjny (ścianki i flagi): Barwniki sublimacyjne wnikają bezpośrednio w strukturę włókien poliestrowych pod wpływem wysokiej temperatury i ciśnienia kalandra. Cząsteczki barwnika stają się integralną częścią tkaniny. Barwy są niezwykle żywe, odporne na zagniecenia i pranie, jednak proces migracji gazowej może powodować mikroskopijne rozszerzenie punktu rastrowego, wpływając na gęstość optyczną.
- Druk UV lub ekosolwentowy/lateksowy (rollupy): W przypadku rollupów atrament polimeryzuje na powierzchni podłoża (utwardzanie promieniami UV) lub wiąże się chemicznie z warstwą wierzchnią materiału banerowego/syntetycznego. Farba tworzy fizyczną powłokę na wierzchu, co daje precyzyjną, ostrą krawędź apli, ale generuje zupełnie inny poziom połysku niż matowa tkanina poliestrowa.
Każda z tych technologii posiada własną przestrzeń barwną, zwaną gamutem. Gamut druku UV na twardym nośniku różni się od gamutu sublimacji na rozciągliwym poliestrze. W konsekwencji ta sama wartość liczbowa składowych barwnych w pliku PDF zostanie zinterpretowana przez procesor rastrujący (RIP) w odmienny sposób, o ile nie zostanie zastosowane scentralizowane zarządzanie kolorem oparte na dedykowanych profilach ICC.
Zestawienie nośników: właściwości podłoży reklamowych
Aby uświadomić sobie, z jak trudnym wyzwaniem mierzy się operator druku podczas ujednolicania zestawu targowego, warto przeanalizować kluczowe parametry techniczne materiałów zestawione w poniższej tabeli:
| Nośnik reklamowy | Typowy materiał | Technologia nadruku | Wykończenie i zachowanie światła | Najczęstsze odchylenie barwne |
|---|---|---|---|---|
| Ścianka tekstylna | Poliester Stretch (ok. 210–260 g/m²) | Sublimacja pośrednia lub bezpośrednia | Głęboki mat, światło rozproszone na włóknach | Wysoka głębia, tendencja do ocieplania ciemnych partii |
| Rollup reklamowy | Ferrari / Folia polipropylenowa z blokadą (Blockout) | UV, lateks lub ekosolwent | Półmat lub satyna, światło odbijane powierzchniowo | Wyższy kontrast, ciemniejsza optycznie czerń |
| Flaga reklamowa | Dzianina flagowa (ok. 110–115 g/m²) | Sublimacja bezpośrednia z utrwaleniem | Półprzezroczystość, duża przepuszczalność światła | Spadek nasycenia o 15–30% przy podświetleniu od tyłu |
Procedura kontroli zgodności kolorystycznej całego zestawu
Wielu zamawiających ogranicza się do przesłania jednego pliku graficznego do różnych dostawców lub wyboru opcji ekspresowego druku bez dodatkowej weryfikacji. Standardowe poradniki skupiają się wyłącznie na tym, jak wyeksportować grafikę do formatu PDF czy TIFF z zachowaniem spadów i rozdzielczości. To jednak za mało, gdy celem jest perfekcyjny wizerunek korporacyjny. Poniżej przedstawiamy autorską, trzystopniową procedurę kontroli jakości, która przenosi ciężar z biernego oczekiwania na aktywną standaryzację całego ekosystemu wystawienniczego.
Ujednolicenie kolorystyki na zróżnicowanych mediach nie polega na wysłaniu tego samego pliku do trzech maszyn, lecz na świadomym zmodyfikowaniu krzywych barwnych dla każdego podłoża tak, aby ludzkie oko odebrało je jako identyczne.
Krok 1: Ustalenie fizycznego wzorca barwnego i standaryzacja plików
Punktem wyjścia do jakichkolwiek działań musi być referencyjny wzorzec fizyczny. Nigdy nie należy opierać akceptacji barw na wyglądzie projektu wyświetlanego na monitorze biurowym czy telefonie. Standardem przemysłowym są próbniki Pantone Matching System (PMS), w szczególności wersje z serii Pantone Formula Guide Solid Coated oraz Solid Uncoated.
Przygotowując zintegrowane projekty dla różnych mediów, grafik nie powinien ograniczać się do sztywnego konwertowania bibliotek Pantone na uśredniony profil CMYK Fogra39. Zamiast tego należy określić kolor bazowy jako barwę dodatkową (Spot Color) o konkretnej nazwie. Pozwala to zaawansowanemu oprogramowaniu RIP w drukarni na odczytanie intencji projektanta i dopasowanie receptury farb maszyny bezpośrednio do zdefiniowanej w tabeli wartości spektrofotometrycznej LAB wybranego numeru Pantone.
Krok 2: Próbny wydruk ścianki reklamowej i próbniki materiałowe
Najbardziej newralgicznym etapem procesu wdrożeniowego jest wykonanie prób technologicznych. Wielu klientów rezygnuje z tego kroku z obawy o wydłużenie czasu realizacji, co jest ogromnym błędem przy wielomodułowych stoiskach. Należy pamiętać, że klasyczny certyfikowany proof cyfrowy wykonany na papierze fotograficznym nie powie nam nic o tym, jak zachowa się barwnik na elastycznym poliestrze tekstylnym ani na nośniku flagowym.
Rozwiązaniem jest zamówienie tak zwanych pasków testowych (strike-off) na docelowych mediach. Zamawiając próbny wydruk ścianki reklamowej, zyskujemy fragment tkaniny z nadrukowanym kluczowym elementem identyfikacji – najczęściej logotypem na firmowym tle apli – w otoczeniu mini-palety barw przesuniętych o kilka procent w stronę magenty, cyjanu czy żółci. Identyczny test wykonuje się jednocześnie na materiale rollupa oraz na dzianinie flagowej. Daje to operatorowi maszyn możliwość porównania fizycznych próbek i precyzyjnego skorygowania krzywych barwnych przed uruchomieniem nakładu głównego.
Krok 3: Weryfikacja wizualna i eliminacja zjawiska metameryzmu
Gdy próbki zjadą z maszyn, przychodzi moment ich ostatecznej oceny. Jest to etap, na którym najczęściej dochodzi do błędnych wniosków z powodu zjawiska znanego jako metameryzm. Polega ono na tym, że dwa materiały o różnym składzie chemicznym barwnika i odmiennej strukturze powierzchniowej wydają się idealnie dopasowane w jednym rodzaju światła, ale w innym wykazują rażącą dysproporcję barwną.
Aby ocena była miarodajna, próbki ścianki, rollupa i flagi należy zestawić bezpośrednio ze sobą, pod tym samym kątem i ocenić w dwóch środowiskach oświetleniowych:
- Światło standaryzowane D50/D65: Profesjonalne kabiny oświetleniowe symulujące naturalne światło dzienne o temperaturze barwowej około 5000 K do 6500 K. Pozwala to na obiektywną ocenę czystości odcienia.
- Światło docelowe obiektu targowego: Hale wystawiennicze są zazwyczaj doświetlane lampami metalohalogenkowymi lub przemysłowymi oprawami LED o temperaturze 3000 K do 4000 K. Sprawdzenie próbek pod ciepłym, sztucznym światłem pozwala upewnić się, że firmowy granat nie zbrunatnieje, a szarości nie zaczną wpadać w zieleń.
Ograniczenia podglądu ekranowego – dlaczego monitor nie wystarczy
Wielu marketerów zadaje pytanie, dlaczego akceptacja pliku na skalibrowanym monitorze graficznym nie rozwiązuje problemu różnic barwnych. Odpowiedź tkwi w fundamentalnej różnicy między syntezą addytywną RGB (światło emitowane przez piksele) a syntezą subtraktywną CMYK (światło pochłaniane przez pigmenty). Monitor emituje światło bezpośrednio w stronę oka obserwatora, przez co barwy zawsze będą wydawać się czystsze, bardziej świetliste i kontrastowe niż na jakimkolwiek materiale niepodświetlanym.
Co więcej, żaden monitor nie potrafi w pełni zasymulować fizycznych właściwości nośnika, takich jak współczynnik przepuszczalności światła przez flagę powiewającą pod halą czy zjawisko załamania światła na poliestrowych mikrowłóknach. Jeśli zależy Ci na idealnym odwzorowaniu tożsamości wizualnej i bezstresowym procesie produkcyjnym, warto powierzyć przygotowanie plików profesjonalistom i zamówić dedykowane usługi projektowe, w których specjaliści od prepressu dokonają niezbędnych kompensacji rastra i rozbarwień pod konkretne parki maszynowe.
Często zadawane pytania (FAQ)
Czy podanie kodu Pantone całkowicie eliminuje różnice barwne między rollupem a ścianką?
Podanie kodu Pantone jest najlepszym punktem wyjścia, ale samo w sobie nie eliminuje fizycznych ograniczeń podłoży. Wzornik Pantone definiuje pożądaną barwę w standardzie farb mieszanych na konkretnym papierze. Ponieważ w druku wielkoformatowym barwy te są symulowane za pomocą zestawu atramentów CMYK (często rozszerzonych o dodatkowe kolory, takie jak Light Cyan, Light Magenta czy pomarańcz), stopień odwzorowania zależy od gamutu maszyny i absorpcji materiału. Kod Pantone pozwala jednak drukarni na obiektywne zmierzenie odchyłki koloru (wartość Delta E) i skorygowanie profili maszyn.
Dlaczego grafika na fladze reklamowej wydaje się jaśniejsza niż na ściance z tej samej tkaniny?
Flagi nie są wykonywane z tej samej tkaniny co ścianki. Do produkcji flag stosuje się przewiewną, bardzo cienką dzianinę poliestrową o gramaturze około 110 g/m², której zadaniem jest swobodne poruszanie się na wietrze oraz zapewnienie niemal stuprocentowego przebicia barwnika na drugą stronę materiału. W efekcie dzianina flagowa przepuszcza przez swoją strukturę olbrzymią ilość światła otoczenia, co oko ludzkie rejestruje jako optyczne rozjaśnienie i spadek nasycenia w porównaniu do gęstej, blokującej światło tkaniny ścianki tekstylnej.
Kiedy warto zamówić próbny wydruk ścianki reklamowej?
Wykonanie próbnego wydruku (strike-off) jest bezwzględnie zalecane przy wdrażaniu nowej identyfikacji wizualnej, przy zamówieniach o znacznej wartości budżetowej oraz wtedy, gdy w logotypie występują barwy krytyczne – trudne do zreprodukowania w palecie CMYK. Do takich kolorów należą głębokie odcienie granatu, turkusy, nasycone pomarańcze, korporacyjne fiolety oraz neutralne, zimne szarości, które wykazują największą podatność na dominanty barwne zależne od użytego podłoża.
Czym jest wskaźnik Delta E i jakie ma znaczenie przy odbiorze systemów reklamowych?
Delta E to standard matematyczny opracowany przez Międzynarodową Komisję Oświetleniową (CIE), określający odległość między dwoma kolorami w przestrzeni barwnej LAB. Wartość Delta E poniżej 1,0 jest zazwyczaj niedostrzegalna dla ludzkiego oka. Wartości z przedziału 1,0 do 2,0 są zauważalne jedynie dla wprawnego obserwatora przy bezpośrednim zestawieniu próbek. W druku wielkoformatowym na zróżnicowanych podłożach (łączącym tekstylia i tworzywa sztuczne) za branżowy standard dopuszczalnej tolerancji przyjmuje się zazwyczaj wartość Delta E w granicach od 2,0 do 3,5.
Planujesz udział w targach i potrzebujesz gwarancji, że Twoje stoisko będzie prezentować nienaganną spójność kolorystyczną? Skontaktuj się z naszymi doradcami technicznymi poprzez formularz kontaktowy Retio – pomożemy dobrać odpowiednie nośniki, zweryfikujemy pliki graficzne i przygotujemy próbne wydruki dostosowane do Twoich potrzeb.


 Zaloguj przez Facebooka
 Zaloguj przez Google